Artykuł sponsorowany
Gdzie w procesie frezowania pojawiają się różnice między modelem CAD a gotowym detalem
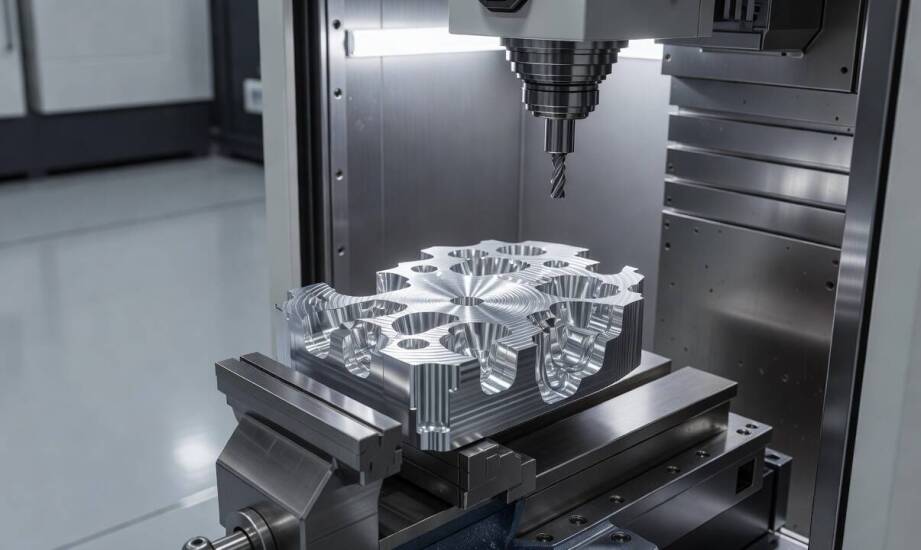
Inżynierowie nierzadko tworzą bezbłędny model bryłowy, po czym odbierają fizyczny detal ze znacznymi odchyłkami. Rozbieżności między wirtualnym projektem a gotowym wyrobem rzadko wynikają z awarii samej maszyny. Najczęściej są efektem kumulacji drobnych błędów na kolejnych etapach procesu technologicznego. Ścieżka od pliku komputerowego do wiórów na hali produkcyjnej wymaga dziesiątek precyzyjnych decyzji inżynierskich. Wyeliminowanie niezgodności przed uruchomieniem serii produkcyjnej zabezpiecza łańcuchy dostaw przed kosztownymi opóźnieniami w montażu.
Przeczytaj również: Dlaczego warto inwestować w kompleksowe rozwiązania uzdatniania wody dla hoteli?
Od modelu CAD przez CAM do ustawienia obrabiarki
Cyfrowy projekt trafia najpierw do specjalistycznego oprogramowania CAM. System ten generuje układ współrzędnych i kod sterujący wszystkimi ruchami wrzeciona. Transformacja geometrii na język zrozumiały dla układu numerycznego otwiera pierwsze pole do pomyłek. Błędy na etapie programowania ścieżek narzędzia stanowią jedną z najczęstszych przyczyn powstawania wadliwych detali warsztatowych. Technolog musi starannie przewidzieć kolizje z uchwytami i dobrać właściwe parametry wejścia w materiał. Importowanie plików bezpośrednio z różnych środowisk projektowych potrafi dodatkowo wprowadzać minimalne zniekształcenia krzywych lub przesunięcia płaszczyzn. Weryfikacja ścieżki w symulatorze zapobiega uszkodzeniu narzędzi.
Przeczytaj również: Szyny do zasłon samochodowych – jak zapewnić ich trwałość i funkcjonalność?
Kolejnym kluczowym momentem pozostaje fizyczne uzbrojenie obrabiarki na hali produkcyjnej. Prawidłowe zdefiniowanie punktu zerowego detalu determinuje całą późniejszą geometrię wyrobu na maszynie. Przemysłowe frezowanie CNC w Bydgoszczy wymaga od realizatorów bezwzględnej weryfikacji tych ustawień przed startem wrzeciona. Spółka Krismar opiera nadzór nad maszynami na wykwalifikowanych zespołach techników, ograniczając ryzyko błędnego pozycjonowania bloku metalu w imadle. Solidne oparcie przygotowanego materiału zapobiega niebezpiecznym wibracjom podczas agresywnego wybierania naddatku.
Przeczytaj również: Dlaczego warto angażować się w lokalne akcje skupu AGD w Krakowie?
Wpływ narzędzi i układu odniesienia
Niewłaściwe zamocowanie półfabrykatu skutkuje utratą punktów odniesienia w trakcie zmiany strony obrabianej. Prowadzi to do kumulacji błędów pozycyjnych, które ostatecznie dyskwalifikują gotowy komponent podczas budowy maszyny docelowej. Ograniczenia fizyczne frezów stanowią drugą barierę dla perfekcyjnego odwzorowania wirtualnego pliku. Narzędzie o kształcie cylindrycznym w naturalny sposób nie wygeneruje idealnie ostrego narożnika wewnętrznego. Projektant części musi zaplanować promienie zaokrągleń nieznacznie większe niż połowa średnicy planowanego freza. Zlekceważenie tej zasady zmusza warsztat do zmiany metody na obróbkę elektroerozyjną.
Docelowe wymiary wyrobu zależą również od przemyślanej kolejności przejść skrawających. Rozdzielenie operacji na ciężki etap zgrubny i delikatny wykańczający zmniejsza ostateczne ugięcie narzędzia oraz skutecznie redukuje naprężenia termiczne. Osiągane tolerancje produkcyjne nie zamykają się w sztywnych widełkach milimetrowych. Zależą one od wybranej klasy dokładności, instrukcji na rysunku oraz fizycznych zdolności centrum obróbczego. Podstawowe wytyczne wymiarowe znormalizowano w specyfikacji ISO 2768, definiującej tolerancje ogólne. Komunikacja skomplikowanych wymagań dla otworów pasowanych opiera się natomiast na wymiarowaniu geometrycznym GD&T.
Kontrola pierwszej sztuki i weryfikacja międzyoperacyjna
Wyeliminowanie poważnych odchyłek wymaga żelaznego wdrożenia procedury kontroli pierwszej sztuki. Gotowy egzemplarz testowy, opuszczający przestrzeń roboczą, przechodzi od razu rygorystyczne pomiary. Kontroler jakości sprawdza wszystkie wymiary krytyczne za pomocą skalibrowanego sprzętu warsztatowego lub zaawansowanych maszyn współrzędnościowych. Pełna zgodność z rysunkiem wykonawczym warunkuje bezpieczne zwolnienie procesu do dalszej, seryjnej pracy.
Okresowe pomiary międzyoperacyjne pozwalają wyłapać powolną degradację warunków procesu obróbczego. Naturalne zużycie węglikowej krawędzi skrawającej powoduje systematyczny wzrost wymiarów zewnętrznych frezowanego detalu. Podobny negatywny wpływ na stabilność wykazuje dryft termiczny łożysk wrzeciona pracującego pod obciążeniem. Cykliczna weryfikacja wymiarów zabezpiecza przed wyprodukowaniem serii elementów leżących poza granicą akceptacji. Wczesne wykrycie drobnych odchyłek umożliwia wpisanie wartości korekcyjnej do sterownika.
Parametry wymagające doprecyzowania w zleceniu
Brak precyzyjnej specyfikacji na starcie wymusza na technologach przyjmowanie własnych, ryzykownych założeń. Zleceniodawca musi jednoznacznie określić docelowy gatunek materiału oraz jego fabryczny stan dostawy. Znaczne rozbieżności w twardości stali drastycznie zmieniają jej skrawalność. Wymagania dotyczące wizualnej gładkości płaszczyzn określa się parametrem chropowatości Ra. Standardowe frezowanie pozostawia powierzchnię o chropowatości w użytecznym przedziale Ra 3,2–1,6 µm. Zaplanowanie dodatkowych przejść precyzyjnych pozwala zejść ze współczynnikiem chropowatości znacznie poniżej 0,8 µm.
Warsztat wykonawczy wymaga również wytycznych o głównych punktach bazowych i przeznaczeniu danego wyrobu. Elementy stalowe trafiające do zrobotyzowanego spawania lub procesów takich jak lakierowanie proszkowe potrzebują innego przygotowania krawędzi. Milimetrowe przesunięcie osi otworów montażowych całkowicie zablokuje proces składania ramy nośnej. Przejrzyste zdefiniowanie dokumentacji zamyka przestrzeń na błędne interpretacje w przygotowalni.
Zgodność modelu z wyrobem a przewidywalność produkcji
Odchyłki między wirtualnym projektem a fizycznym komponentem można minimalizować poprzez ścisłą weryfikację. Model komputerowy stanowi wyjściową intencję, którą warsztat tłumaczy na mechanikę obrotów, posuwów i sztywności mocowania. Eliminacja braków opiera się na trafnym zaprogramowaniu ścieżek cięcia i bezbłędnym bazowaniu detalu na stole obrabiarki.
Decyzje techniczne z fazy przygotowania wprost definiują finalny sukces montażowy całego projektu produkcyjnego. Bazowanie na normach tolerancji ogólnych ISO 2768 i geometrii GD&T skutecznie porządkuje zasady oceny jakości. Złożona weryfikacja pierwszej sztuki zabezpiecza spójność wymiarową w całej partii materiału, co buduje zaufanie w przemysłowych relacjach biznesowych.
Kategorie artykułów
Polecane artykuły

Montaż elastycznych wkładów kominowych - jak przebiega proces i jakie są jego etapy?

Jakie czynniki wpływają na ceny usług księgowych?

Jakie opcje dostawy są dostępne dla przesyłek międzynarodowych?
