Artykuł sponsorowany
Dlaczego kolejność cięcia, gięcia i spawania przesądza o dopasowaniu elementów gastronomicznych
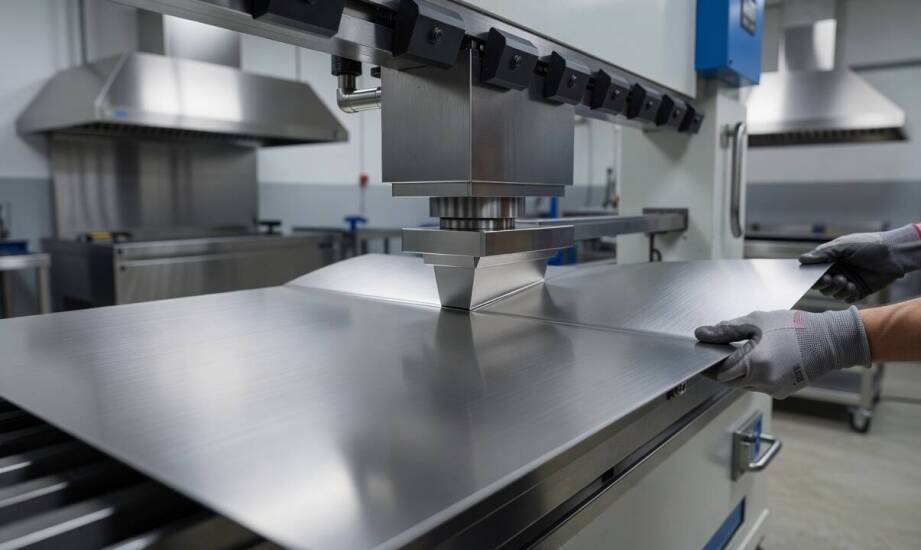
W produkcji profesjonalnego wyposażenia ze stali nierdzewnej dla gastronomii zdarza się, że pojedyncza operacja wykonana w niewłaściwej kolejności wymusza kłopotliwe poprawki podczas ostatecznego montażu. Niewłaściwe ustawienie parametrów maszyny lub pominięcie korekty wymiarów po wycinaniu prowadzi do powstawania nienaturalnych szczelin oraz silnych napięć materiałowych. Tego rodzaju błędy ujawniają się najczęściej przy łączeniu skomplikowanych brył, takich jak okapy trapezowe, stoły gastronomiczne ze zlewem czy obszerne baseny myjące. Niewłaściwie przygotowane krawędzie wydłużają realizację projektu i znacznie zwiększają ryzyko nieszczelności w strefach, które są na co dzień narażone na działanie wilgoci, gorącej pary oraz osadu tłuszczowego. Spójnie zaplanowany ciąg technologiczny pozwala uniknąć tych problemów, gwarantując idealne spasowanie wszystkich elementów, co z kolei bezpośrednio ułatwia utrzymanie rygorystycznych standardów higieny w kuchni.
Jakie parametry projektowe trzeba ustalić przed formowaniem?
Przed rozpoczęciem właściwej obróbki mechanicznej technolodzy muszą dokładnie określić wyjściową grubość materiału, dopuszczalny promień zgięcia oraz specyficzny kierunek działania pras krawędziowych. W przypadku popularnej w branży gastronomicznej stali nierdzewnej 304 minimalny promień gięcia zależy w dużej mierze od konkretnego podgatunku, grubości arkusza oraz stanu utwardzenia materiału. Chociaż w ogólnych poradnikach warsztatowych często przyjmuje się wartości szacunkowe na poziomie od jednej do półtorej grubości blachy, każda partia dostarczonego surowca wymaga indywidualnej analizy inżynieryjnej. Precyzyjne wyliczenia pozwalają zapobiec mikropęknięciom na krawędziach i skutecznie opanować zjawisko odkształcenia sprężystego, które naturalnie występuje po zwolnieniu nacisku stempla dociskowego.
Projektant musi również wybiegać w przyszłość i szczegółowo uwzględniać późniejsze połączenia spawalnicze oraz układ uszczelnień w gotowym meblu kuchennym. Przyjęty promień bezpośrednio wpływa na fizyczne rozwinięcie elementu, co z kolei wymusza stosowanie ostrych tolerancji kątowych dla wyrobów takich jak okapy przyścienne czy szafki przelotowe. Zależnie od specyfiki danego stopu, zalecenia dotyczące kierunku zaginania względem głównych linii walcowania bywają zmienne i dobiera się je pod kątem planowanych obciążeń dynamicznych gotowego sprzętu. W firmie Belmag, która na co dzień wytwarza asortyment na indywidualne zamówienia, każdy tworzony detal jest analizowany pod kątem jego docelowego środowiska pracy. Rzetelne rozplanowanie wszystkich tych zmiennych to podstawa, bez której zaprojektowanie funkcjonalnego zaplecza z odpornej na korozję stali byłoby niemożliwe.
Jak kolejność cięcia i gięcia wpływa na jakość spawania?
Cięcie laserowe lub plazmowe zazwyczaj wykonuje się w pierwszej kolejności, opierając się na płaskim rozwinięciu bryły z bezwzględnym uwzględnieniem dodatku na operację formowania. Taka procedura pozwala obliczyć dokładną długość płaskiej blachy przy założeniu wąskich marginesów błędu wynoszących ułamki milimetra. Gdy formowanie przestrzenne następuje po dokładnym wycięciu profilu, obrabiany element zachowuje powtarzalność wymiarową w wyznaczonych płaszczyznach. Jest to krytyczne wymaganie przy montażu zaawansowanych urządzeń, takich jak okapy skrzynkowe z wbudowanymi systemami filtracji, a także przy budowie ciężkich szaf magazynowych dla restauracji. Odwrotna kolejność obróbki znacząco utrudniałaby kontrolowanie powstających odkształceń, prowadząc do niebezpiecznych rozbieżności podczas składania konstrukcji opartych na wymagających stalach 304 i 403.
Zagięty w zaplanowany sposób detal trafia następnie do stanowiska spawania metodą TIG z idealnie dopasowanymi krawędziami stykowymi. Ścisłe przyleganie płaszczyzn ułatwia operatorowi płynne sterowanie wprowadzanym ciepłem i radykalnie minimalizuje ryzyko powstawania trwałych deformacji termicznych w gotowym produkcie. W strefach zmywaka, obejmujących baseny gastronomiczne na wymiar, taka metoda łączenia gwarantuje pełną szczelność układu. Gładkie spoiny nie muszą bowiem przenosić dodatkowych naprężeń pochodzących z nienaturalnie naciągniętej struktury blachy. Niezależnie od tego, czy zewnętrzny podwykonawca realizuje gięcie blach we Wrocławiu, czy operacja odbywa się bezpośrednio w docelowym zakładzie montażowym, właściwie uformowana krawędź pozwala uzyskać równe blaty robocze, z których obsługa może sprawnie zmywać codzienne zabrudzenia.
Spójny i rygorystycznie przestrzegany ciąg operacji obróbczych bezpośrednio decyduje o końcowym spasowaniu poszczególnych modułów stanowiących wyposażenie gastronomiczne. Żadna, nawet najbardziej zaawansowana technologicznie prasa pracująca w oderwaniu od całości, nie jest w stanie zastąpić logicznie zaprojektowanej sekwencji produkcyjnej. Właściwe przygotowanie rozwinięcia na ekranie monitora, bezbłędne cięcie promieniem lasera i powtarzalne formowanie krawędziowe tworzą optymalny proces, który maksymalnie wykorzystuje fizyczne właściwości kwasoodpornej stali. Dzięki zachowaniu odpowiedniego rygoru gotowe instalacje kuchenne i meble robocze zyskują pełną stabilność wymiarową, co bezpośrednio przekłada się na wieloletnie bezpieczeństwo oraz ergonomię pracy personelu.
Kategorie artykułów
Polecane artykuły

Montaż elastycznych wkładów kominowych - jak przebiega proces i jakie są jego etapy?

Efektywność równania terenu ciągnikiem w porównaniu do innych metod

Jąkanie u dzieci – skuteczne metody terapii oferowane przez logopedów w Warszawie
